Вести

Како рамната прирабница постигнува сигурно запечатување со завртки?

2026-09-17 13:30:08

Во петрохемиска постројка, приклучокот со заврткана рамна прирабница мора да содржи процесна течност при притисок над 100 бари и температури над 400°C. Заптивката не е создадена од една компонента, туку од систем: страните на прирабницата, заптивката и завртките. Кога завртките се затегнати, тие создаваат сила на стегање што ја компресира заптивката помеѓу лицата на прирабницата. Дихтунгот, пак, се деформира и ги пополнува микроскопските неправилности на површините на прирабницата, создавајќи бариера што го спречува истекувањето. Ова изгледа доволно едноставно. Сепак, истекувањето на прирабниците е една од најчестите причини за индустриски несреќи и загуби во производството. Причината е што за постигнување доверлива заптивка потребна е прецизна рамнотежа на оптоварувањето на завртките, компресија на дихтунгот и цврстина на прирабницата - рамнотежа што лесно се нарушува со неправилна инсталација, неправилен вртежен момент на завртките или слаб квалитет на лицето на прирабницата.


Прашањето како Арамна прирабницапостигнува сигурно запечатување со завртки затоа не е само прашање на затегнување на завртките додека не се затегнат. Се работи за инженерство. Оптоварувањето на завртките мора да биде доволно за да се компресира заптивката доволно за да се запечати, но не толку високо за да ја здроби дихтунгот или да ги откачи завртките. Лицата на прирабниците мора да бидат доволно рамни и мазни за да овозможат усогласување на дихтунгот, но не толку мазни што заптивката не може да се фати. Завртките мора да се затегнат во одредена секвенца за да се обезбеди рамномерна распределба на товарот. И целиот склоп мора да биде дизајниран да го издржи работниот притисок, температурата и термичкиот циклус без да ја изгуби својата запечатувачка сила. Оваа статија ќе го испита секој од овие фактори во технички детали, обезбедувајќи сеопфатно разбирање за запечатувањето на рамната прирабница со завртки за инженери, професионалци за одржување и специјалисти за набавки. НаWenzhou Longan Прирабница Co., Ltd., нашата фабрика произведува рамни прирабници повеќе од две децении и развивме длабоко разбирање на факторите што ја одредуваат доверливоста на заптивките.

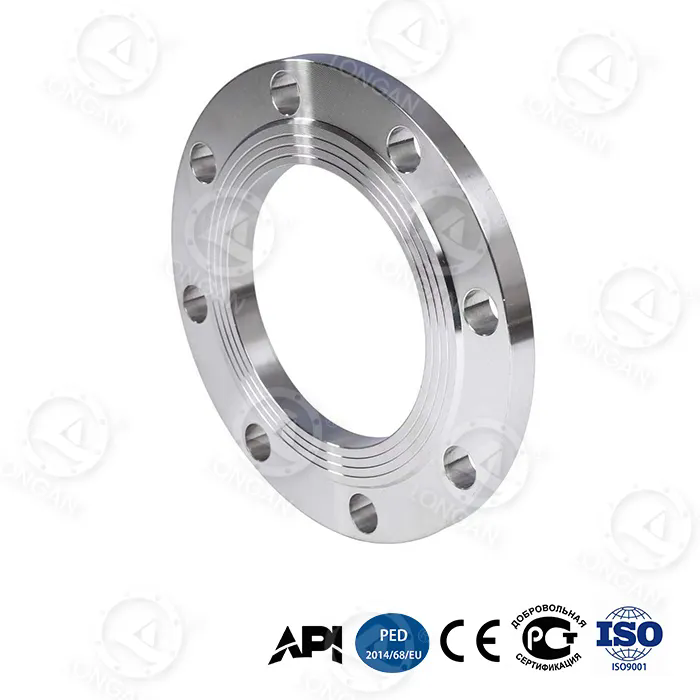
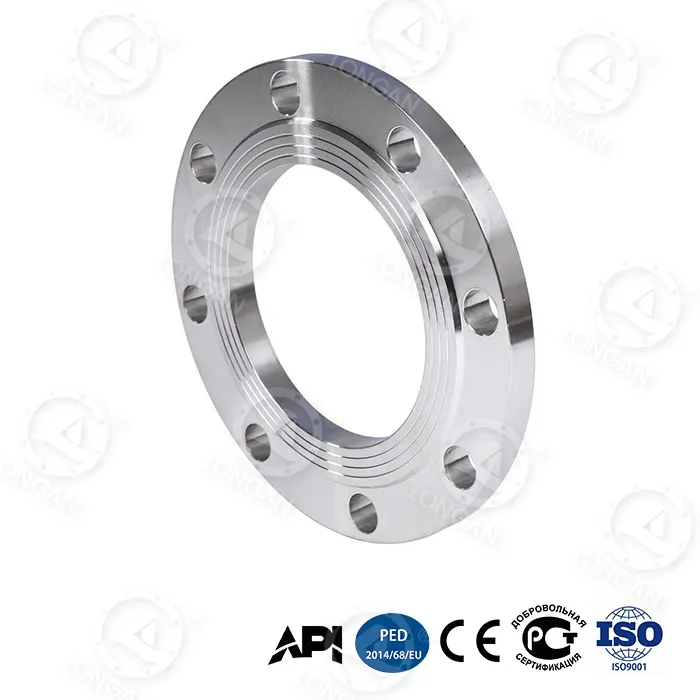
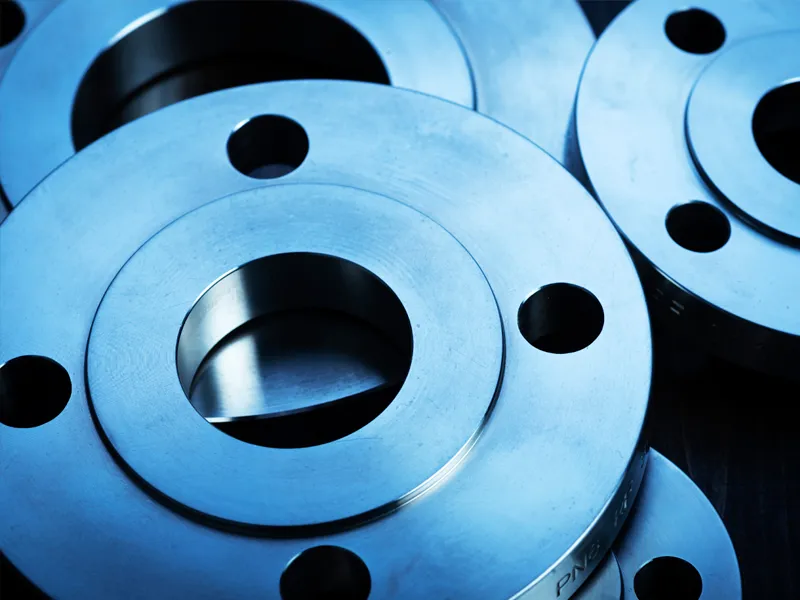
sme b16.5 flat face flange


Содржина


1. Механизам за запечатување: Што всушност се случува кога ќе затегнете завртка?

За да разбереме како рамната прирабница постигнува сигурно запечатување, прво мора да ја разбереме механиката на забравениот спој. Кога завртката е затегната, таа се протега еластично. Завртката делува како пружина, а напнатоста во завртката создава сила на стегање што ги повлекува двете страни на прирабницата заедно. Оваа сила на стегање се пренесува преку лицата на прирабницата до заптивката. Дихтунгот, кој е направен од помек материјал од прирабницата, е компресирана. Како што се компресира, се влева во микроскопските долини и се гребе на лицето на прирабницата, создавајќи извртена патека во која течноста под притисок не може лесно да навлезе. Заптивката се постигнува кога заптивката е доволно компресирана за да ги пополни овие неправилности и кога преостанатиот притисок на компресија на дихтунгот е поголем од внатрешниот притисок на течноста.

Клучниот принцип е дека заптивката мора да се одржува во состојба на компресија во текот на работниот век на спојницата. Ако напрегањето на компресија падне под критичното ниво, заптивката ќе истече. Стресот на компресија може да се намали поради неколку причини. Дихтунгот може да се опушти (лази) со текот на времето, особено при покачени температури. Завртките може да изгубат напнатост поради опуштање или вибрации. Лицата на прирабницата може да се одвојат поради термичко проширување или свиткување. Дизајнот на рамна прирабница мора да ги земе предвид сите овие фактори. Подебела, поцврста прирабница ќе се спротивстави на свиткување и ќе одржи подеднакво напрегање на компресија на дихтунгот. Поголем број помали завртки ќе обезбеди порамномерна сила на стегање отколку помал број на поголеми завртки. И материјалот за заптивка мора да биде избран за да се спротивстави на релаксација и хемиски напад.

Следната табела ги сумира клучните сили и фактори кои ја одредуваат веродостојноста на заптивката со рамна прирабница.

Фактор Опис Влијание врз запечатувањето
Затегнување на завртки Еластичното истегнување на завртката кога е затегнато Обезбедува сила на стегање што ја компресира заптивката
Компресија на дихтунзи Деформација на дихтунгот под оптоварување на завртките Ги пополнува површинските неправилности и создава заптивка
Ригидност на прирабницата Отпорност на прирабницата на свиткување под оптоварување на завртките Обезбедува униформа компресија на дихтунгот низ лицето
Релаксација на дихтунзи Губење на стресот на компресија со текот на времето Ја намалува силата на запечатување; мора да се минимизира
Термички ефекти Диференцијално проширување на завртки, прирабници и заптивка Може да го зголеми или намали оптоварувањето на завртките
Внатрешен притисок Силата што ја врши процесната течност Има тенденција да ги одделува прирабниците; мора да се спротивстави со оптоварување на завртките

Во Wenzhou Longan Flange Co., Ltd., ги дизајнираме нашите рамни прирабници за да ги оптимизираме овие фактори. Нашите прирабници се произведени од висококвалитетен челик и се обработуваат до прецизни димензии за да се обезбеди правилно вклопување и распределба на товарот. Ние, исто така, обезбедуваме технички упатства за избор на завртки, избор на дихтунзи и процедури за затегнување за да им помогнеме на нашите клиенти да постигнат сигурни заптивки во нивните специфични апликации.


2. Оптоварување и вртежен момент на завртките: бројките што го одредуваат успехот или неуспехот

Оптоварувањето на завртките е единствената најважна променлива за постигнување сигурна заптивка. Ако оптоварувањето на завртките е премногу ниско, дихтунгот нема да биде доволно компресиран за да се запечати. Ако оптоварувањето на завртките е превисоко, заптивката може да се смачка, завртките може да попуштат или прирабницата може да се оштети. Целното оптоварување на завртките се одредува според препораката на производителот на дихтунзите, кои го специфицираат минималниот и максималниот стрес на компресија за материјалот на дихтунгот. Овој напон потоа се претвора во вредност на вртежниот момент користејќи го триењето на навојот на завртката и геометријата на спојницата. Односот вртежен момент-напнатост е даден со формулата: T = K × D × F, каде што T е вртежниот момент, K е факторот на навртката (бездимензионален коефициент што го зема предвид триењето), D е номиналниот дијаметар на завртката и F е саканото затегнување на завртката.

Факторот на навртката К е критичен, но често погрешно разбран параметар. Зависи од подмачкувањето на навоите, површинската завршница на завртката и навртката и присуството на какви било премази. Типична вредност за К е 0,2 за подмачкани челични завртки, но може да се движи од 0,1 до 0,3 во зависност од условите. Ова значи дека истата вредност на вртежниот момент може да произведе затегнување на завртките кое варира за фактор три. Ова е причината зошто вртежниот момент не е сигурен показател за оптоварувањето на завртките. За критичните апликации, инженерите користат попрецизни методи како што се мерење на издолжување на завртките или директни индикатори за затегнување. Табелата подолу дава типични вредности на вртежниот момент за вообичаени големини на завртки и материјали за дихтунзи.

Големина на завртки Тип на заптивка Напрегање на целните завртки (MPa) Препорачан вртежен момент (Nm) Фактор на јаткасти плодови (К)
М16 Гума 30-50 80 - 120 0.20
М16 Тефлонски 40-60 100-150 0.20
М20 Спирална рана 60-80 200 - 280 0.18
М24 Спирална рана 60-80 350 - 480 0.18
М24 Метална јакна 80 - 120 450 - 650 0.16

Во нашата фабрика, на нашите клиенти им обезбедуваме детални спецификации за вртежен момент за секоја рамна прирабница што ја произведуваме. Овие спецификации се засноваат на димензиите на прирабницата, големината и материјалот на завртките, типот на дихтунгот и условите за работа. Исто така, препорачуваме употреба на калибрирани вртежни клучеви и проверка на затегнатоста на завртките со помош на втор метод, како што е мерење на издолжување на завртките со микрометар или користење на ултразвучен мерач за затегнување на завртките. Овој ригорозен пристап за контрола на оптоварувањето на завртките е од суштинско значење за постигнување сигурно запечатување во критичните апликации.


3. Избор на дихтунзи: компресивниот елемент што го прави заптивката

Дихтунгот е компонентата што всушност го создава заптивката во завртената рамна прирабничка врска. Тоа е материјал што може да се компресира што се стиска помеѓу страните на прирабницата. Дихтунгот мора да биде доволно мек за да одговара на површинските неправилности на страните на прирабницата, но доволно цврст за да го издржи внатрешниот притисок и хемискиот напад на процесната течност. Исто така, мора да биде доволно еластичен за да го одржува напрегањето на компресија со текот на времето и при термички циклус. Не постои единствен материјал за заптивка кој е погоден за сите апликации. Изборот на материјалот за заптивка зависи од температурата, притисокот и барањата за хемиска компатибилност на конкретната апликација.

Најчестите материјали за заптивки за рамни прирабници се гума, тефлонски, спирално рана и метална обвивка. Гумените дихтунзи се користат во апликации со низок притисок и ниска температура, како што се линиите за вода и воздух. Тефлонски дихтунзи се користат во хемиски апликации каде што е потребна отпорност на агресивни течности. Дихтунзите со спирала се користат во апликации со висок притисок и висока температура, како што се линиите за пареа и јаглеводороди. Дихтунзи со метална обвивка се користат во најсложените апликации, каде што се потребни највисоки нивоа на отпорност на температура и притисок. Табелата подолу ги споредува клучните својства на овие материјали за заптивки.

Материјал за дихтунзи Максимална температура (°C) Максимален притисок (бар) Хемиска отпорност Типична апликација
Гума (NBR) 100 16 Добро (вода, масло) Вода, воздух, пареа со низок притисок
Тефлонски 260 40 Одлично Хемиска обработка, храна
Спирална рана 500 100 Многу добро Пареа, јаглеводороди, висок притисок
Метална јакна 600 150 Одлично Висока температура, висок притисок

Во Wenzhou Longan Flange Co., Ltd., ние не произведуваме дихтунзи, но тесно соработуваме со нашите клиенти за да се осигураме дека заптивката што ја избираат е компатибилна со нашите рамни прирабници. Обезбедуваме детални димензии на лицето на прирабницата, вклучувајќи ја подигната висина на лицето и завршната површина, кои се клучни за правилното седење на дихтунзите. Ние, исто така, даваме упатства за напрегањето на компресија на дихтунзите и вртежниот момент на завртките, врз основа на препораките на производителот на дихтунзите. Нашата цел е да се осигураме дека целиот систем со завртки - прирабница, заптивка и завртки - работат заедно за да постигнеме сигурна заптивка.


4. Финиш на лице со прирабница: зошто грубоста на површината е критичен параметар

Површинската завршница на лицето на прирабницата е критичен параметар кој често се занемарува. Дихтунгот мора да може да се усогласи со површинските неправилности на лицето на прирабницата за да се создаде заптивка. Ако површината е премногу груба, заптивката можеби нема да може да ги пополни длабоките долини и може да остане патека за истекување. Ако површината е премногу мазна, заптивката може да не може да ја зафати површината и може да се лизне или да се истисне под притисок. Оптималната завршница на површината е рамнотежа помеѓу овие две крајности. За повеќето материјали за дихтунзи, се препорачува грубост на површината од Ra 3,2 до 6,3 микрометри. Ова обично се постигнува со обработка на лицето на прирабницата со назабена или концентрична шема на жлеб, позната како „фонографска“ завршница.

Фонографската завршница е специфицирана во стандардите како што се ASME B16.5 и EN 1092-1. Финишот се создава со алатка која сече континуиран спирален жлеб на лицето на прирабницата. Длабочината и растојанието на жлебот се контролираат за да се постигне саканата грубост. Шемата на жлебот обезбедува низа гребени и долини што заптивката може да ги зафати. Овој држач го спречува издувувањето на дихтунгот од внатрешниот притисок и помага да се одржи заптивката под термички циклус. Табелата подолу ја дава препорачаната завршна површина за различни материјали за заптивки.

Материјал за дихтунзи Препорачана грубост на површината (Ra, µm) Тип на завршница
Гума 3,2 - 6,3 Фонографски (концентрични или назабени)
Тефлонски 1,6 - 3,2 Фонографски или мазни
Спирална рана 3,2 - 6,3 Фонографски
Метална јакна 3,2 - 6,3 Фонографски

Во нашата фабрика, ги обработуваме сите наши рамни страни на прирабница до одредената завршна површина со помош на CNC стругови со прецизно алатирање. Ние ја потврдуваме завршната површина со помош на профилометар и ги запишуваме резултатите во нашата документација за контрола на квалитетот. Ова осигурува дека секоја рамна прирабница што ја произведуваме обезбедува оптимална површина за седење на дихтунзите. Ние, исто така, нудиме низа завршни облоги на лицето, вклучувајќи мазна завршница, назабена завршница и финиш на прстенестата спојка, за да ги задоволиме барањата на различни типови на дихтунзи и апликации.


5. Секвенца на затегнување на завртките и контрола на квалитетот

Редоследот на затегнување на завртките е уште еден критичен фактор за постигнување сигурна заптивка. Ако завртките се затегнат еден по еден по случаен редослед, прирабницата ќе се искриви, а компресијата на заптивката ќе биде нерамна. Ова може да доведе до истекување, дури и ако конечните вредности на вртежниот момент се точни. Правилната процедура е да ги затегнете завртките во ѕвездена или вкрстена шема, во повеќекратни премини. Првото поминување треба да биде премин со низок вртежен момент (обично 30% од конечниот вртежен момент) за да се постави заптивката и да се усогласат прирабниците. Второто поминување треба да биде поминување со среден вртежен момент (обично 60% од конечниот вртежен момент). Конечното поминување треба да биде со полн вртежен момент, повторно во ѕвездена шема. Ова постепено, еднообразно затегнување осигурува дека заптивката е рамномерно компресирана и дека страните на прирабницата остануваат паралелни.

Бројот на поминувања и специфичните вредности на вртежниот момент зависат од големината на прирабницата, бројот на завртки и материјалот на заптивката. За големи прирабници со многу завртки, може да бидат потребни три или четири премини. За мали прирабници, може да бидат доволни две премини. Табелата подолу дава општо упатство за секвенците на затегнување на завртките.

Големина на прирабница Број на завртки Препорачани пропусници Модел на вртежен момент
DN50 - DN100 4 - 8 2 Ѕвездена шема
DN150 - DN300 8 - 12 3 Ѕвездена шема
DN350 - DN600 12-20 3 - 4 Ѕвездена шема
> DN600 > 20 4+ Шема на ѕвезди, повеќе фази

Контролата на квалитетот е од суштинско значење за да се осигура дека постапката на затегнување е правилно извршена. По конечното поминување на вртежниот момент, квалификуван инспектор треба да го потврди вртежниот момент на секоја завртка со помош на калибриран вртежен клуч. Инспекторот исто така треба да го провери јазот помеѓу лицата на прирабниците на неколку точки околу обемот за да се осигура дека прирабниците се паралелни. Ако јазот е нерамномерен, завртките треба да се олабават и да се повтори постапката за затегнување. Во Wenzhou Longan Flange Co., Ltd., им обезбедуваме на нашите клиенти детални упатства за инсталација и спецификации за вртежен момент за секоја рамна прирабница што ја произведуваме. Ние исто така нудиме обука на лице место и техничка поддршка за да им помогнеме на нашите клиенти да постигнат сигурни заптивки во нивните критични апликации.


6. Често поставувани прашања (ЧПП)

Прашање 1: Кој е точниот вртежен момент на завртките за рамна прирабница?

Одговор: Точниот вртежен момент на завртките зависи од големината на завртките, материјалот на завртките, материјалот на заптивката и условите за работа. Обично го одредува производителот на дихтунзите или се пресметува со формулата T = K × D × F, каде што K е факторот на навртката, D е дијаметарот на завртката и F е целното затегнување на завртката. Обезбедуваме детални спецификации за вртежниот момент за секоја рамна прирабница што ја произведуваме во Wenzhou Longan Flange Co., Ltd. Неопходно е да се користи калибриран вртежен клуч и да се следи препорачаната низа на затегнување.

Прашање 2: Зошто мојата рамна прирабница протекува дури и откако ќе ги затегнам завртките до наведениот вртежен момент?

Одговор: Постојат неколку можни причини. Дихтунгот може да е оштетен или од погрешен материјал. Лицата на прирабниците може да се оштетат или да имаат неправилна завршница на површината. Завртките може да се контаминирани или неправилно подмачкани, што резултира со фактор на навртка што се разликува од претпоставената вредност. Прирабниците може да не се паралелни. Или работните услови може да го надминат рејтингот на притисокот или температурата на дихтунгот. Неопходна е темелна проверка на сите компоненти и преглед на процедурата за инсталација за да се идентификува основната причина.

Прашање 3: Која е разликата помеѓу подигнато лице и прирабница со рамно лице?

Одговор: Рамната прирабница со подигнато лице има мал подигнат прстен на лицето, додека рамната прирабница има целосно рамно лице. Подигнатото лице е дизајнирано да го концентрира оптоварувањето на завртките на дихтунгот, зголемувајќи го напрегањето на запечатувањето. Прирабниците со рамно лице се користат со дихтунзи со цело лице и се вообичаени при апликации со низок притисок и со леано железо или пластични прирабници. Изборот зависи од апликацијата и прирабницата за парење.

Прашање 4: Колку често треба повторно да се затегнуваат завртките со рамна прирабница?

Одговор: Завртките со рамна прирабница треба повторно да се затегнат по почетните 24 часа работа, особено во апликации со висока температура каде што термичкото проширување и релаксирањето на дихтунзите може да предизвикаат губење на оптоварувањето на завртките. После тоа, повторното затегнување обично се изведува за време на закажаните интервали за одржување, како што се годишните исклучувања. Фреквенцијата зависи од критичноста на апликацијата и условите за работа. Се препорачува и редовна проверка за протекување.

Прашање 5: Кој е максималниот притисок што може да го запечати рамната прирабница?

Одговор: Максималниот притисок што може да го запечати рамната прирабница зависи од рејтингот на прирабницата, материјалот на дихтунгот и оптоварувањето на завртките. На пример, рамна прирабница од Класа 150 со спирално навиена заптивка може да запечати до 20 бари на амбиентална температура. Прирабница од класа 300 може да запечати до 50 бари. Повисоките притисоци бараат повисоки оценки на прирабниците и поцврсти материјали за дихтунзи. Во нашата фабрика, ние произведуваме рамни прирабници во низа класи на притисок за да ги задоволиме барањата на различни апликации.


7. Заклучок

Постигнувањето на сигурна заптивка со забравена рамна прирабница е предизвик за системско инженерство. Потребна е правилна комбинација на оптоварување на завртките, компресија на дихтунгот, цврстина на прирабницата и завршна обработка на површината. Секој од овие фактори мора внимателно да се специфицира и контролира за да се осигура дека заптивката останува во состојба на компресија во текот на работниот век на спојницата. Оптоварувањето на завртките мора да биде доволно за да се притисне заптивката, но не толку високо што да ги оштети заптивките или прирабницата. Дихтунгот мора да биде компатибилен со процесната течност и способен да ја издржи работната температура и притисокот. Лицата на прирабниците мора да бидат рамни и да имаат правилна завршна површина за да се овозможи усогласување и зафат на дихтунгот. И завртките мора да се затегнат во правилна низа за да се обезбеди рамномерна распределба на товарот. Во Wenzhou Longan Flange Co., Ltd., нашата фабрика произведува рамни прирабници повеќе од две децении и развивме длабоко разбирање за овие фактори. Нашите прирабници се прецизно обработени за да се обезбеди правилно вклопување и дистрибуција на товарот, а на нашите клиенти им ја обезбедуваме техничката поддршка што им е потребна за да постигнат сигурни заптивки.

Без разлика дали дизајнирате нов систем за цевки или одржувате постоечки, ве покануваме да не контактирате за да разговараме за вашите барања за рамна прирабница. Нашиот тим од инженери може да ви помогне да ја изберете вистинската прирабница за вашата апликација, да обезбедите спецификации за вртежен момент и да понудите насоки за избор и инсталација на дихтунзи. Посветени сме на нашите клиенти да им обезбедиме производи со највисок квалитет и најдобра можна услуга.

Контактирајте со Wenzhou Longan Flange Co., Ltd. денесда разговарате за вашите барања за рамна прирабница и да откриете како нашите производи можат да ви помогнат да постигнете сигурно запечатување во вашите критични апликации.

Поврзани вести
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept